Arc Welding - Process Synopsis
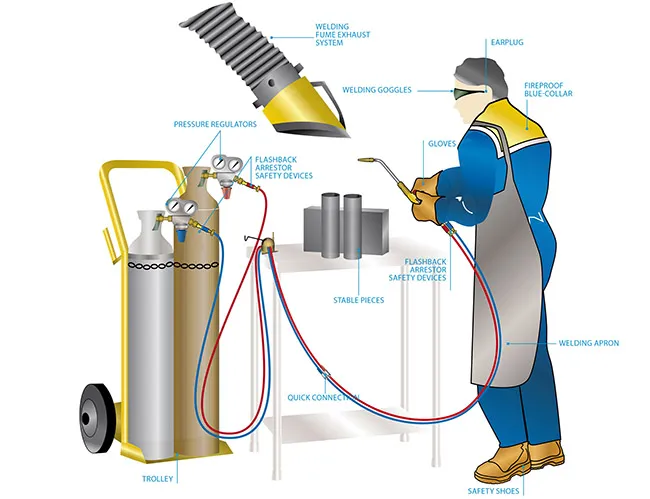
การเชื่อม MIG
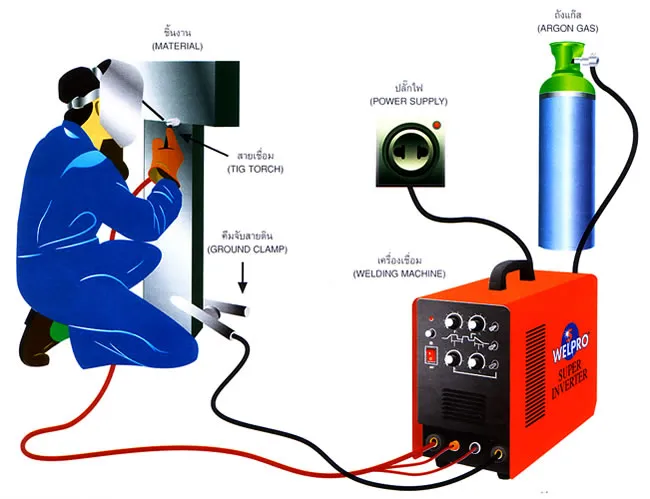
การเชื่อม TIG
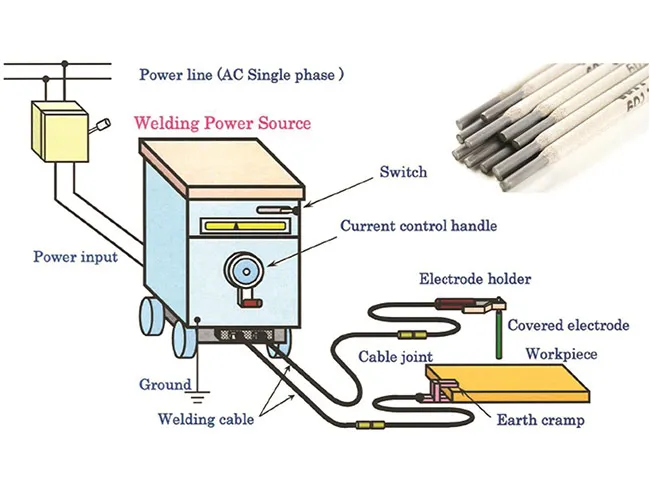
การเชื่อมไฟฟ้า (เชื่อมธูป)
คู่มือลวดเชื่อมโกเบ
ฉบับภาษาไทย
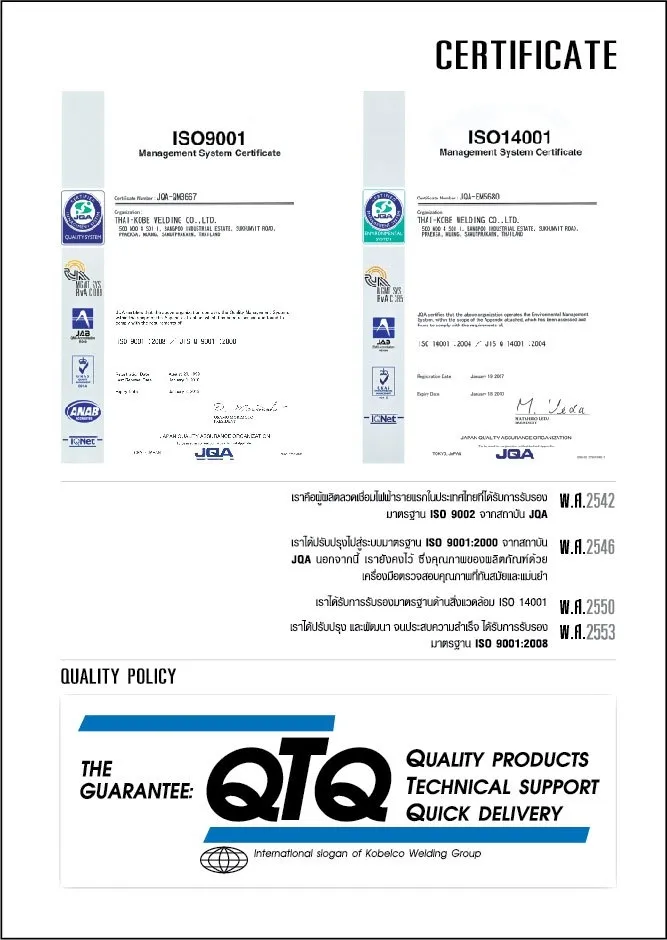
มาตรฐาน
มาตรฐาน ISO 9002
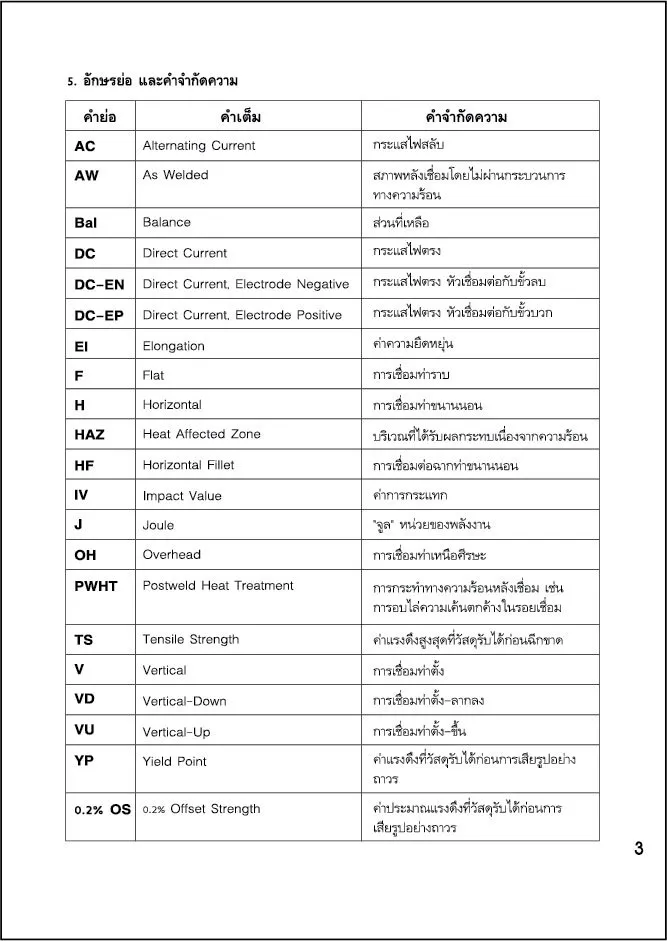
อักษรย่อ
และคำจำกัดความ
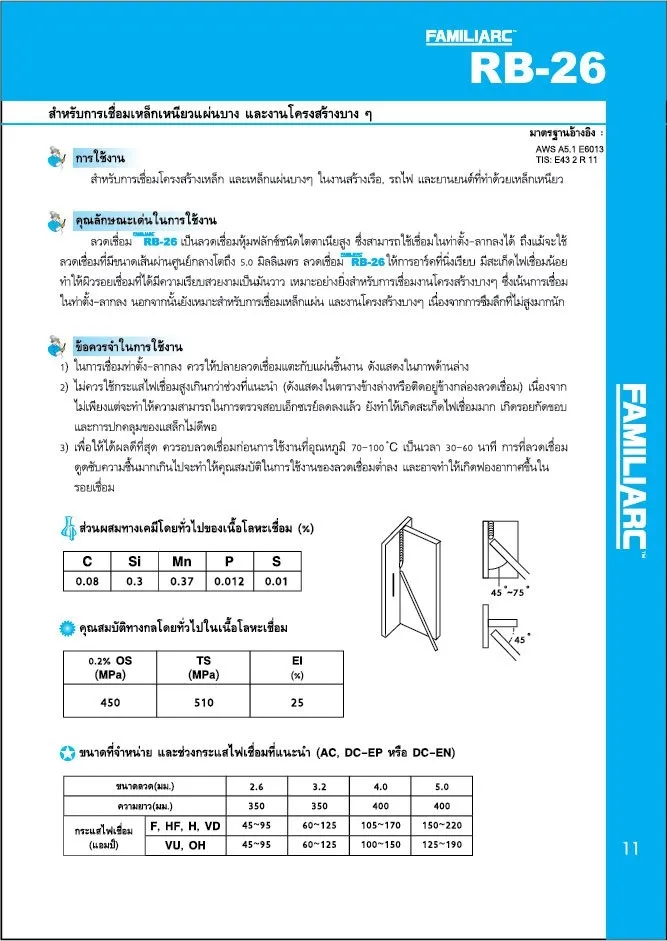
ลวดเชื่อม โกเบ RB-26
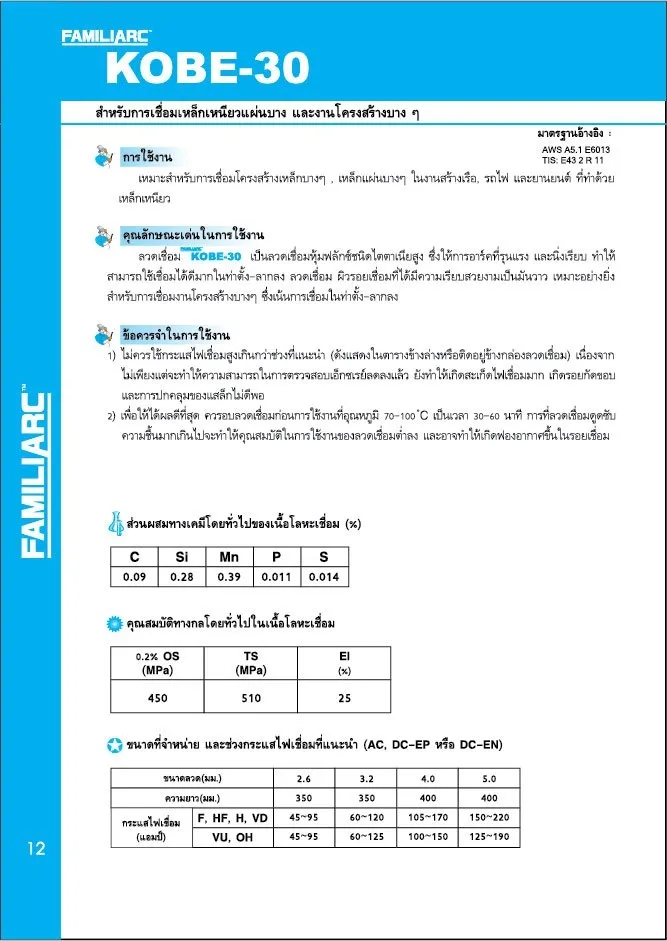
ลวดเชื่อม KOBE-30
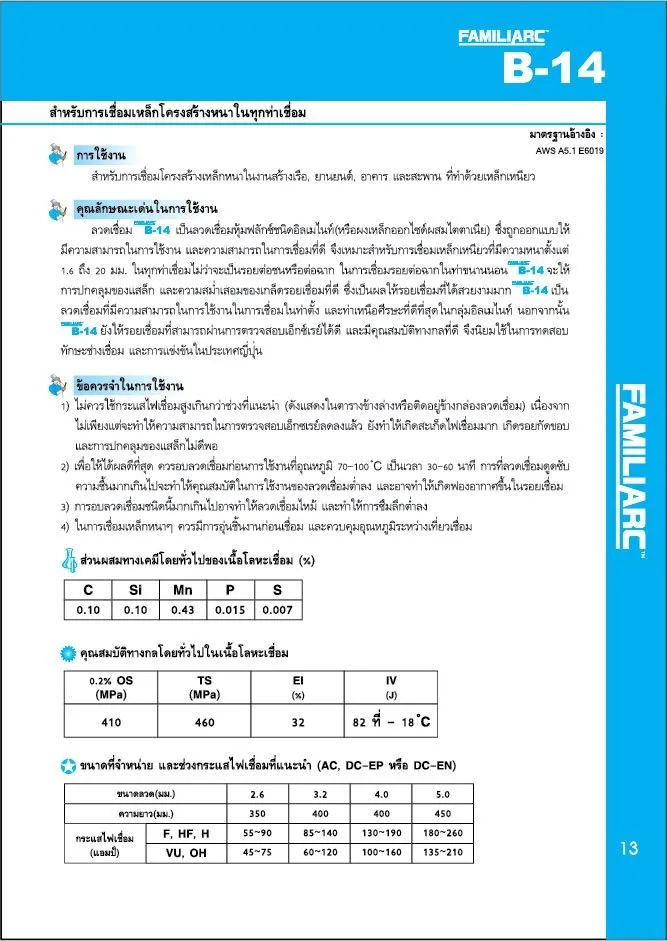
ลวดเชื่อม โกเบ B-14
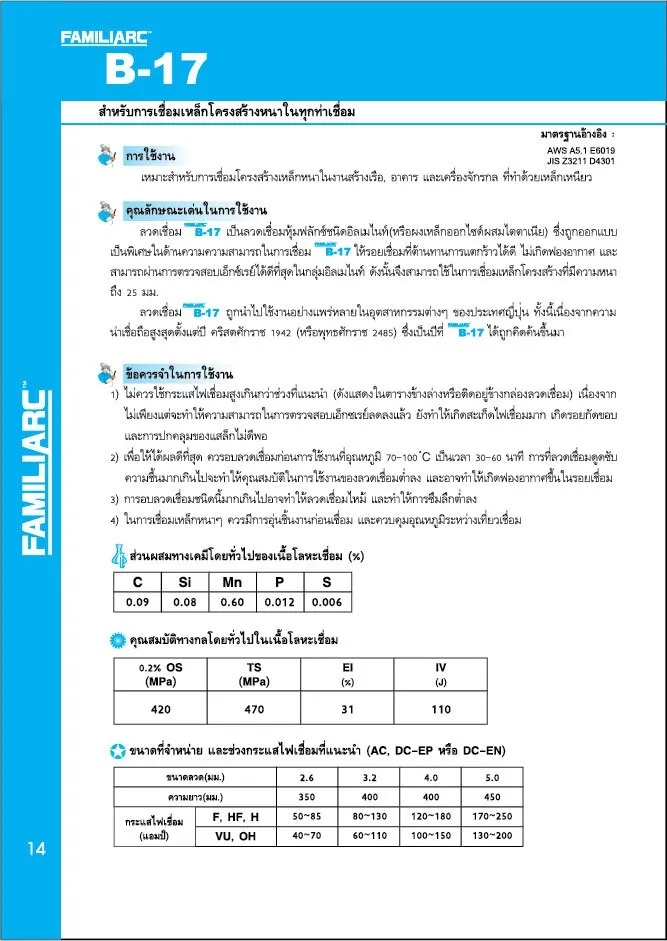
ลวดเชื่อม โกเบ B-17
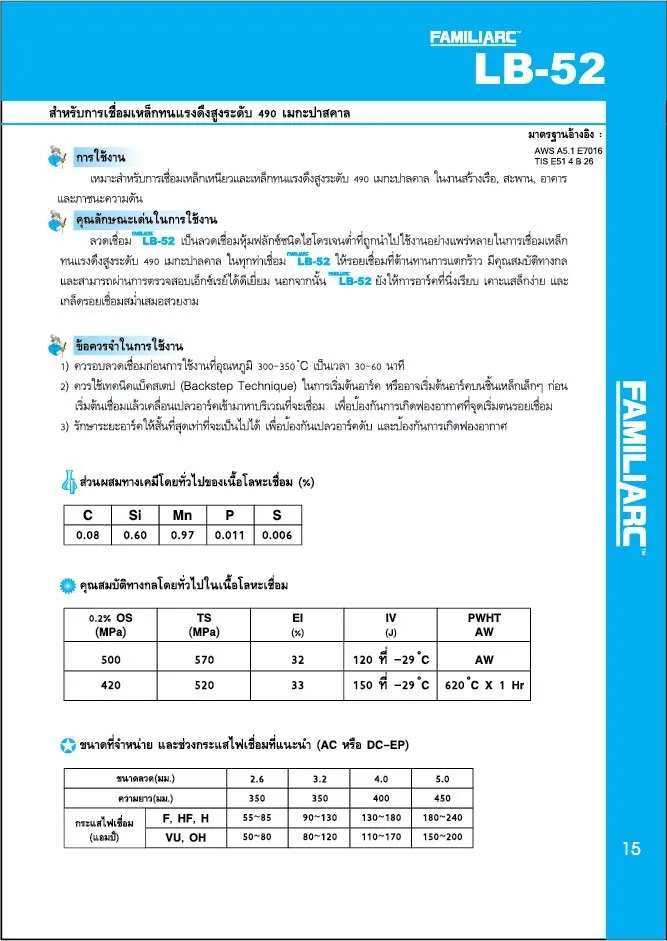
ลวดเชื่อม โกเบ LB-52
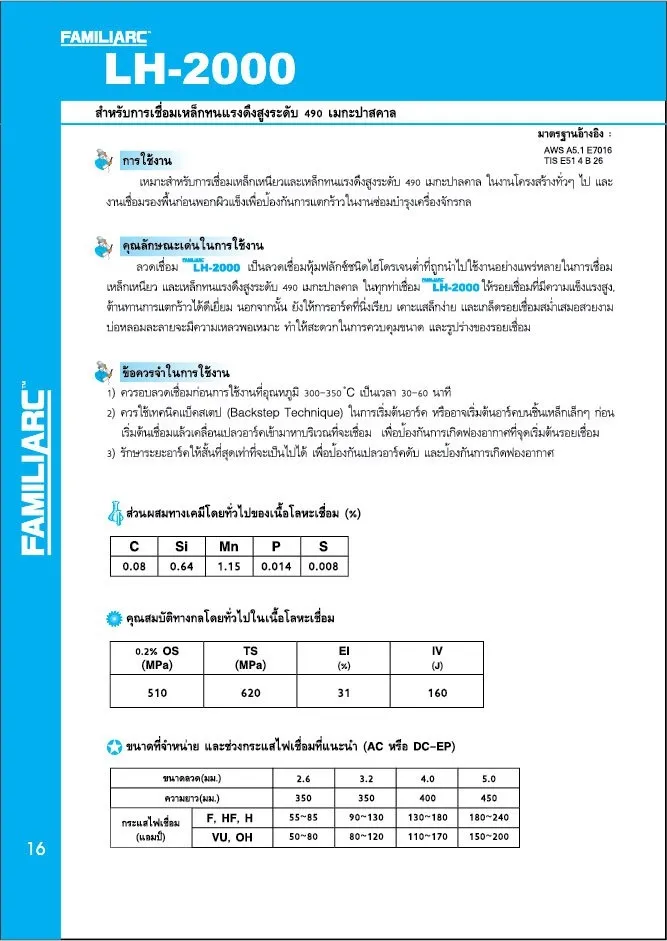
ลวดเชื่อม โกเบ LH-2000
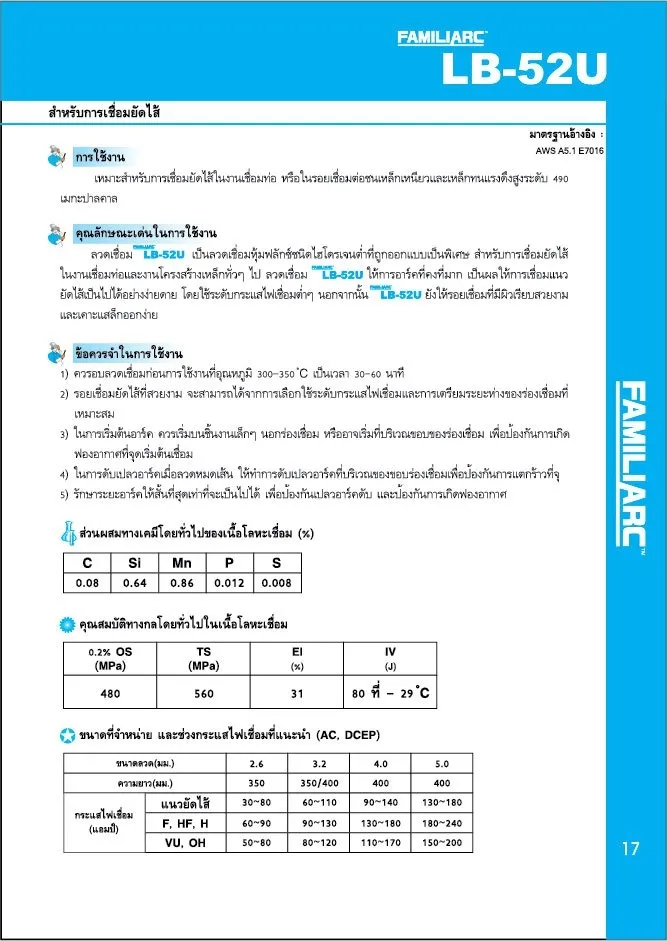
ลวดเชื่อม โกเบ LB-52
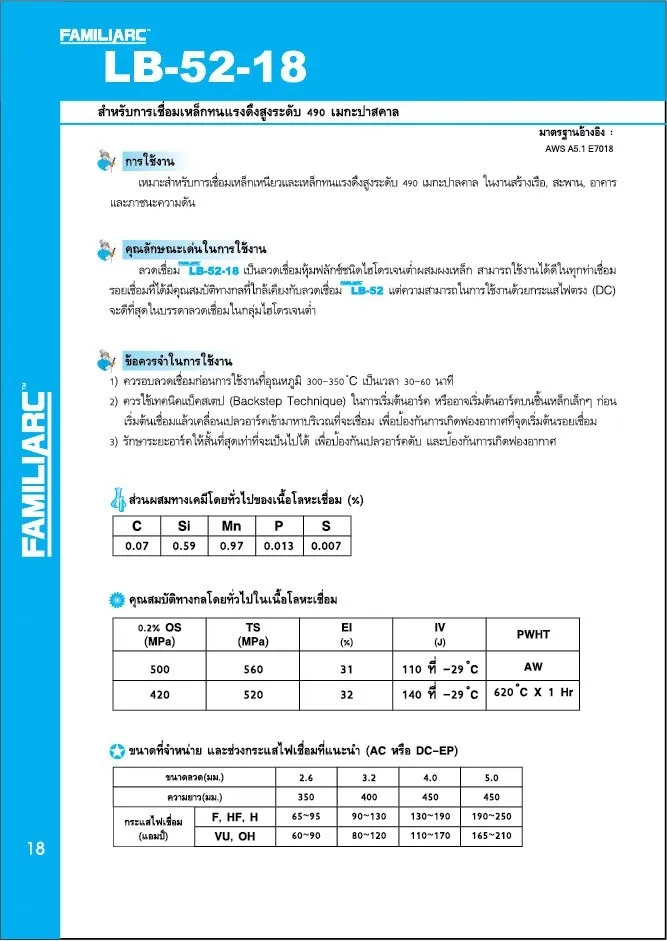
ลวดเชื่อม โกเบ LB-52-18
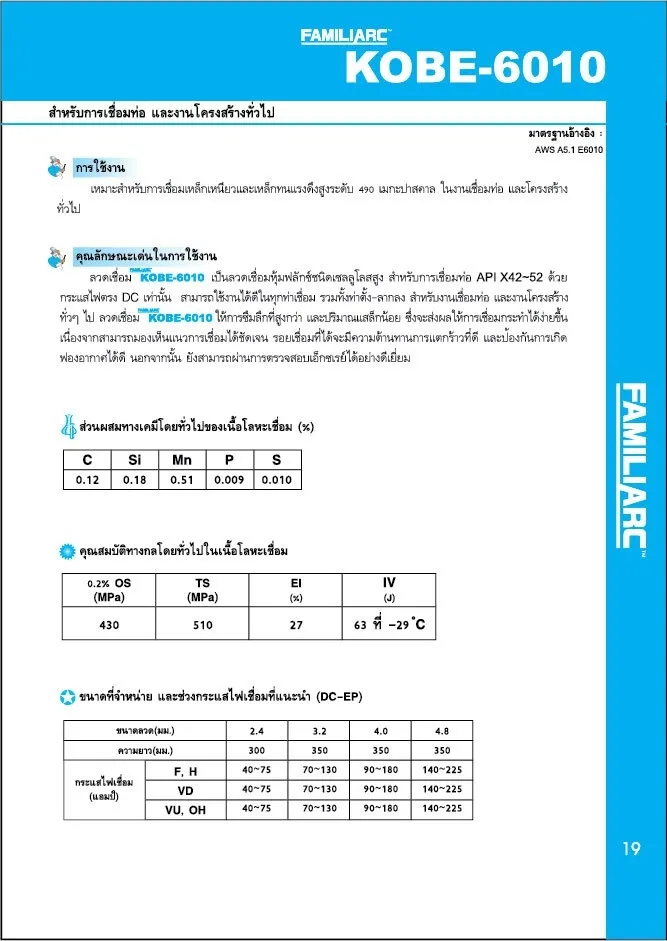
ลวดเชื่อม KOBE-6010
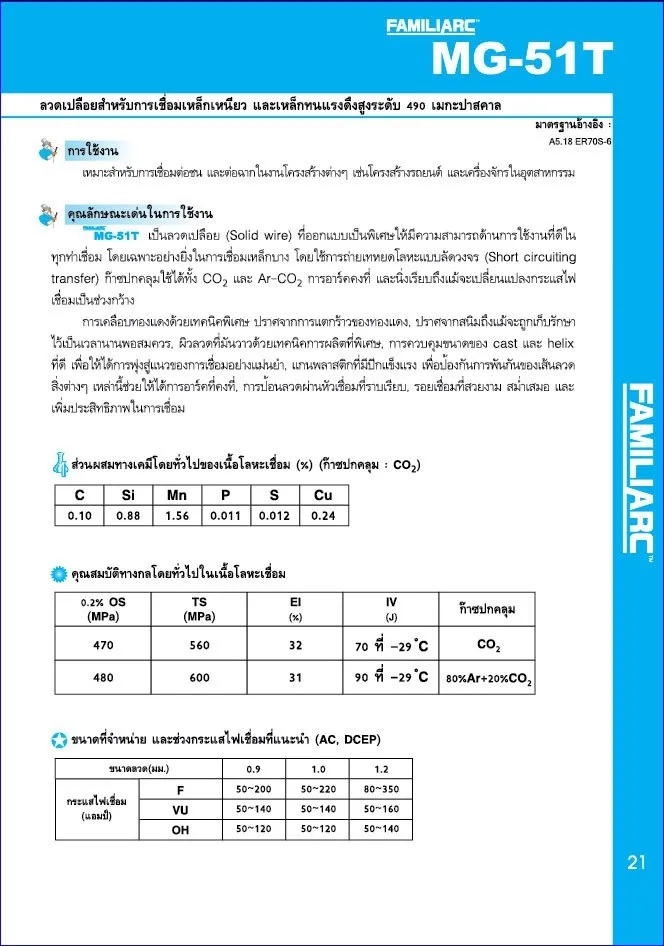
ลวดเชื่อม โกเบ MG-51T
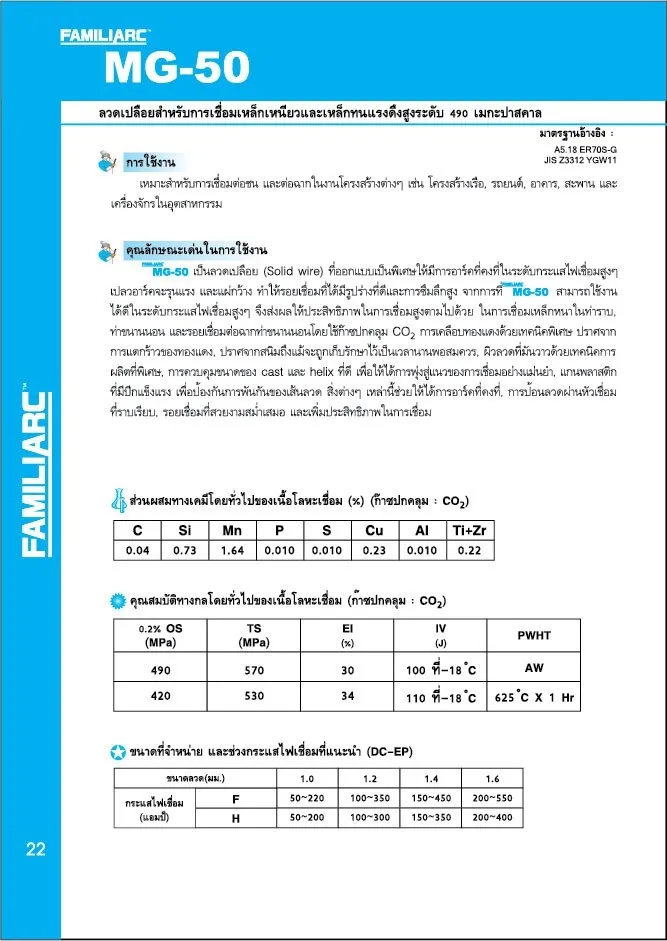
ลวดเชื่อม โกเบ MG-50
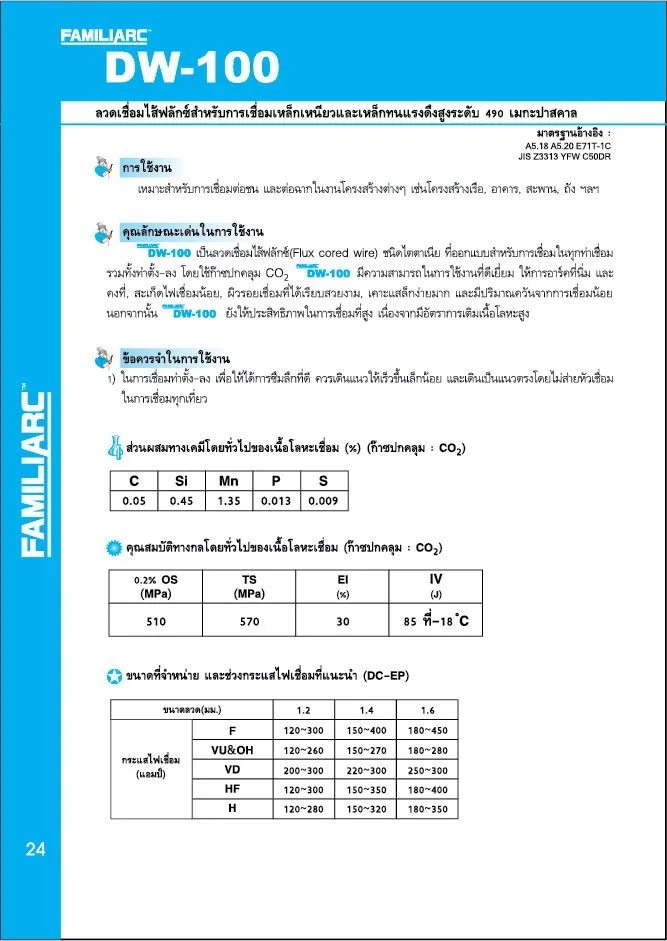
ลวดเชื่อม โกเบ DW-100
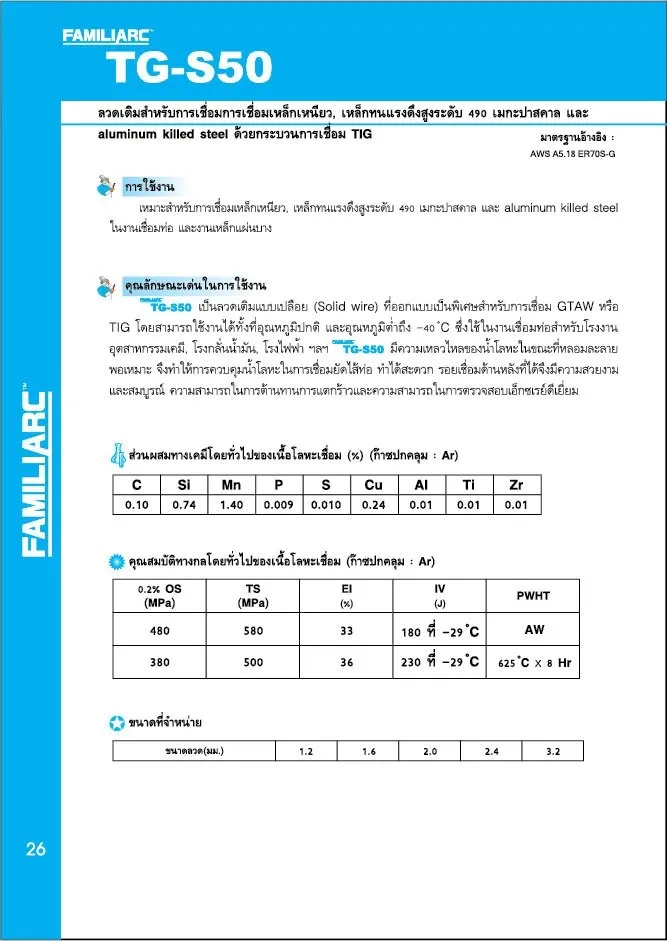
ลวดเชื่อม โกเบ TG-S50
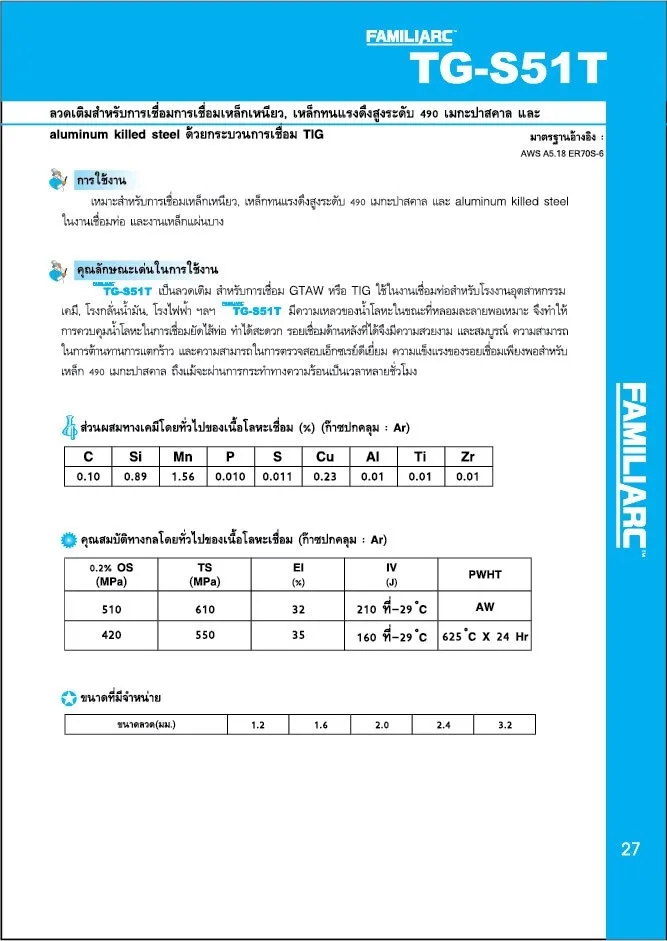
ลวดเชื่อม โกเบ TG-S51T
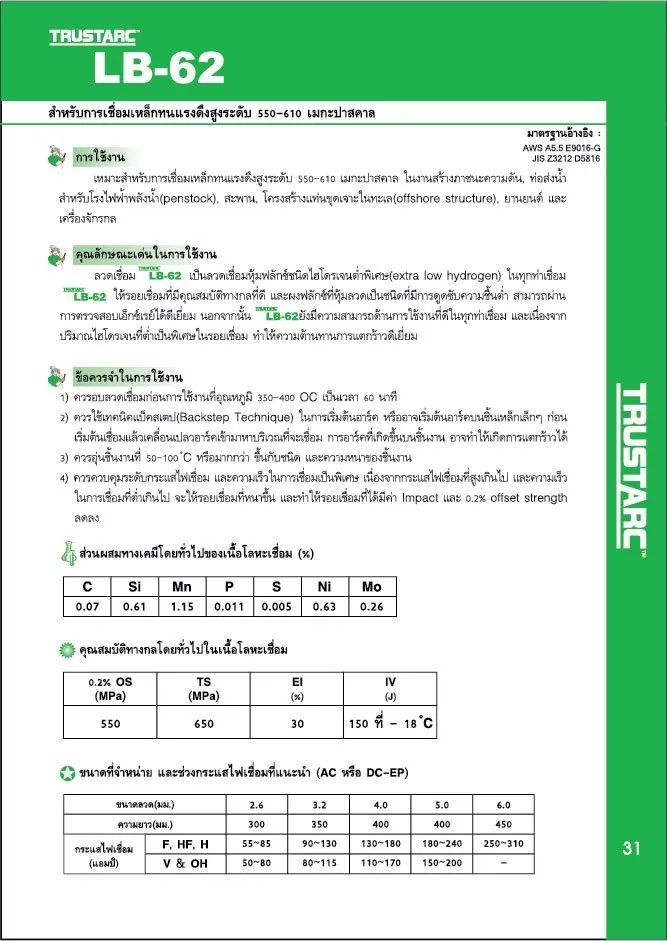
ลวดเชื่อม โกเบ LB-62
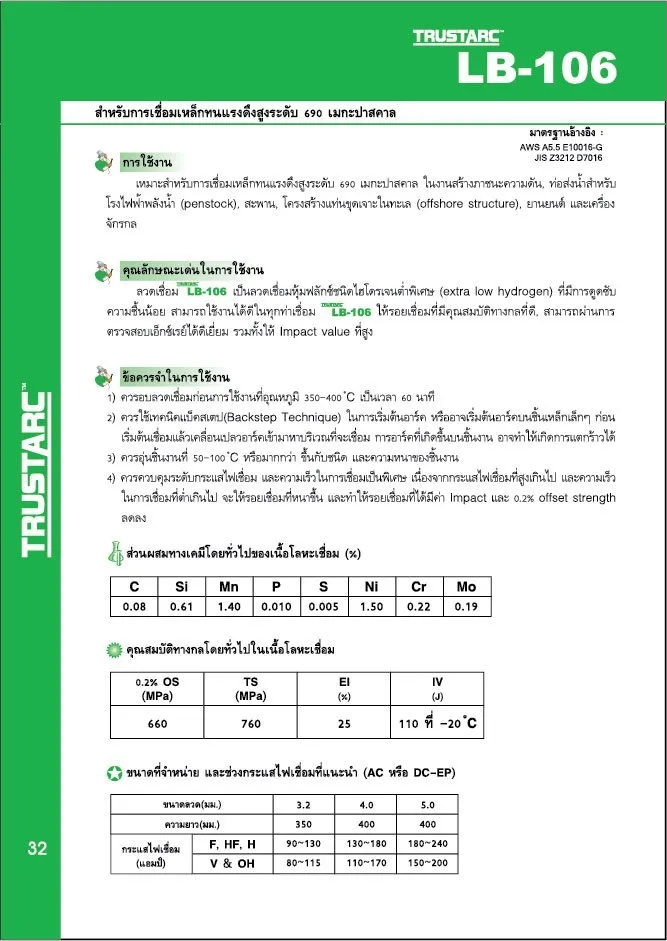
ลวดเชื่อม โกเบ LB-106
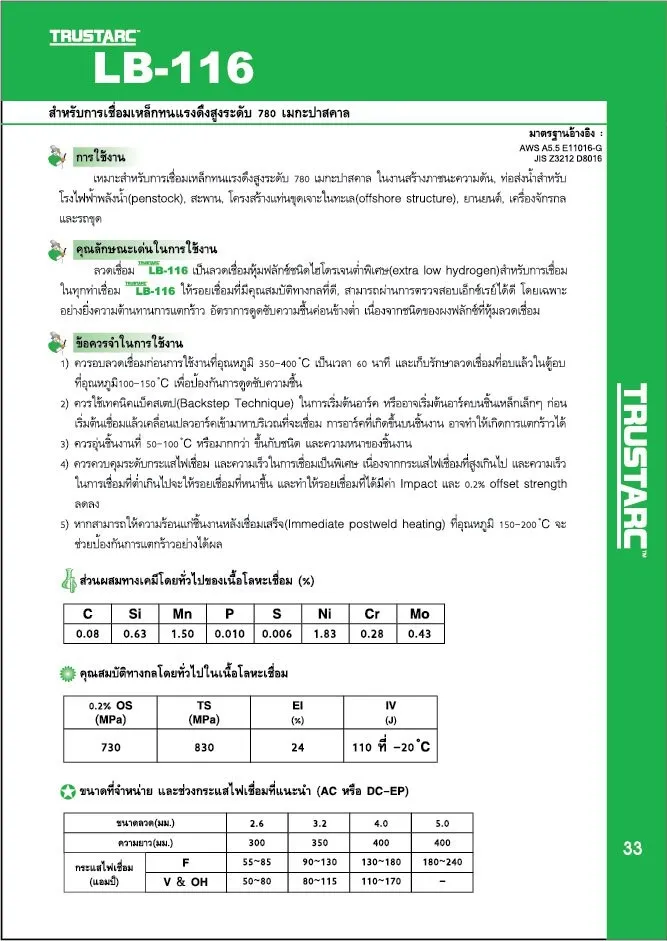
ลวดเชื่อม โกเบ LB-116
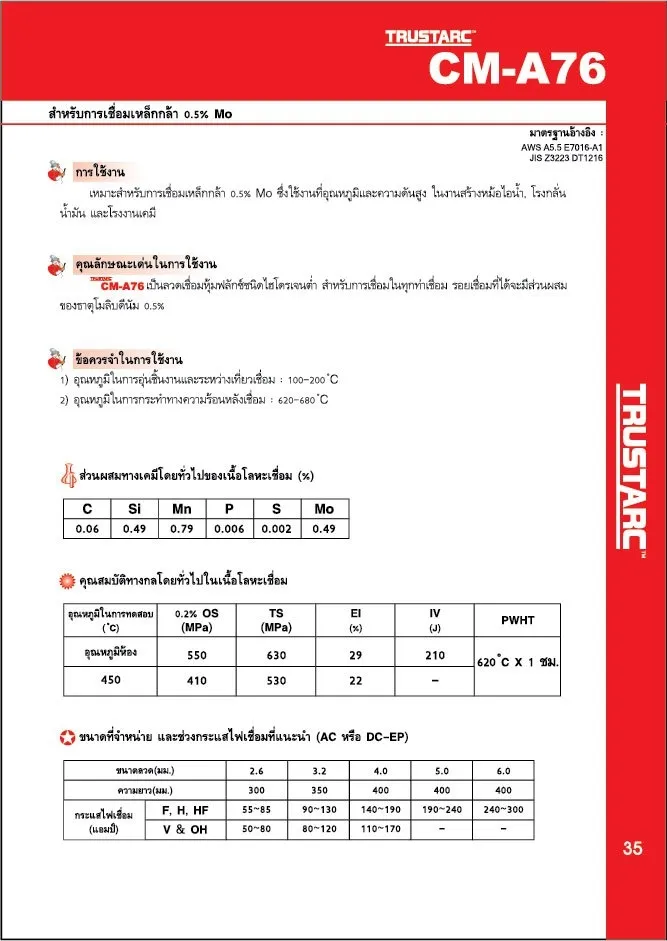
ลวดเชื่อม โกเบ CM-A76
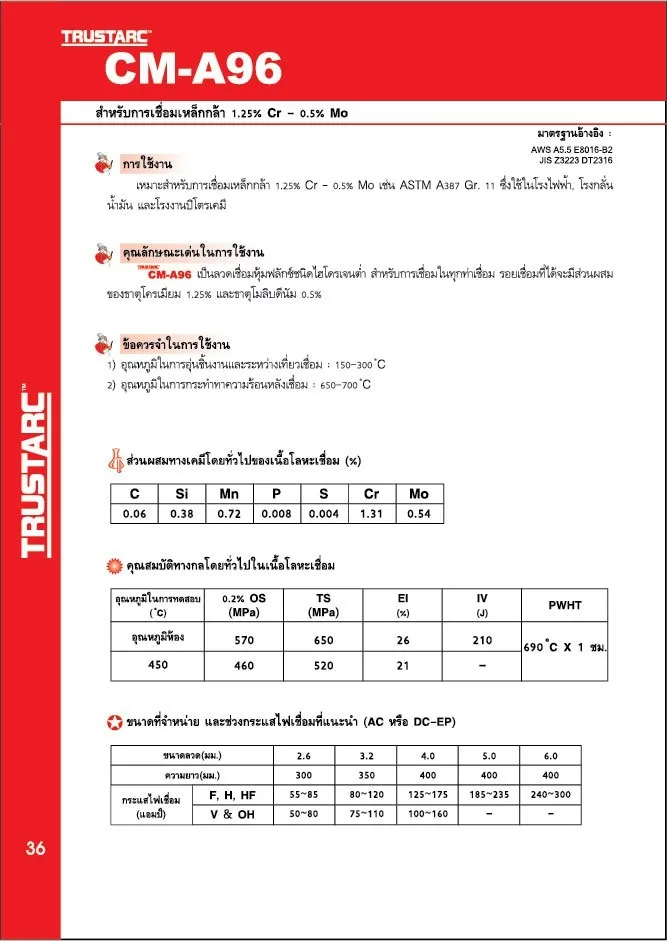
ลวดเชื่อม โกเบ CM-96
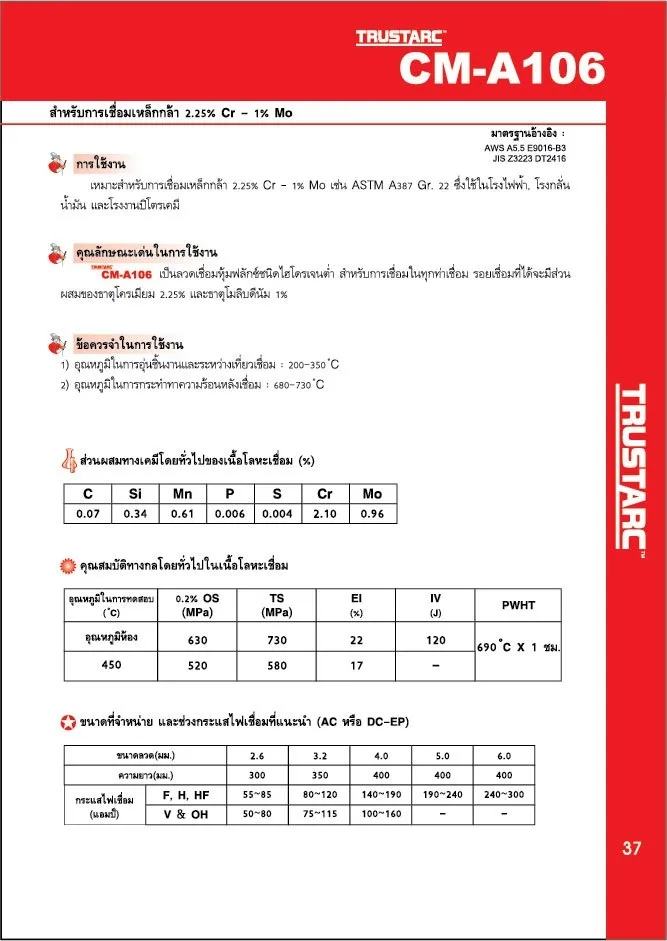
ลวดเชื่อม โกเบ CM-A106
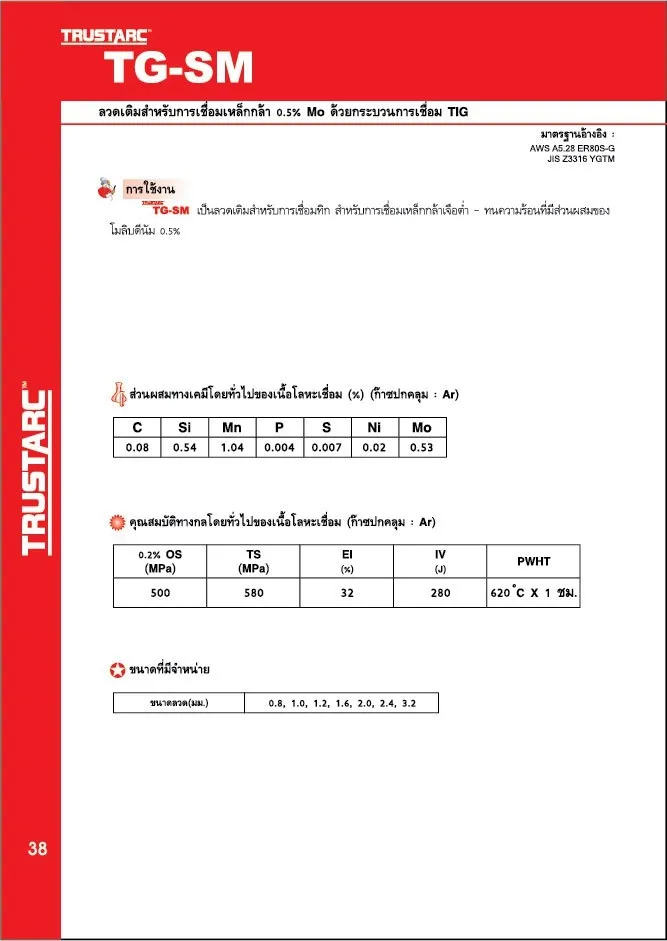
ลวดเชื่อม โกเบ TG-SM
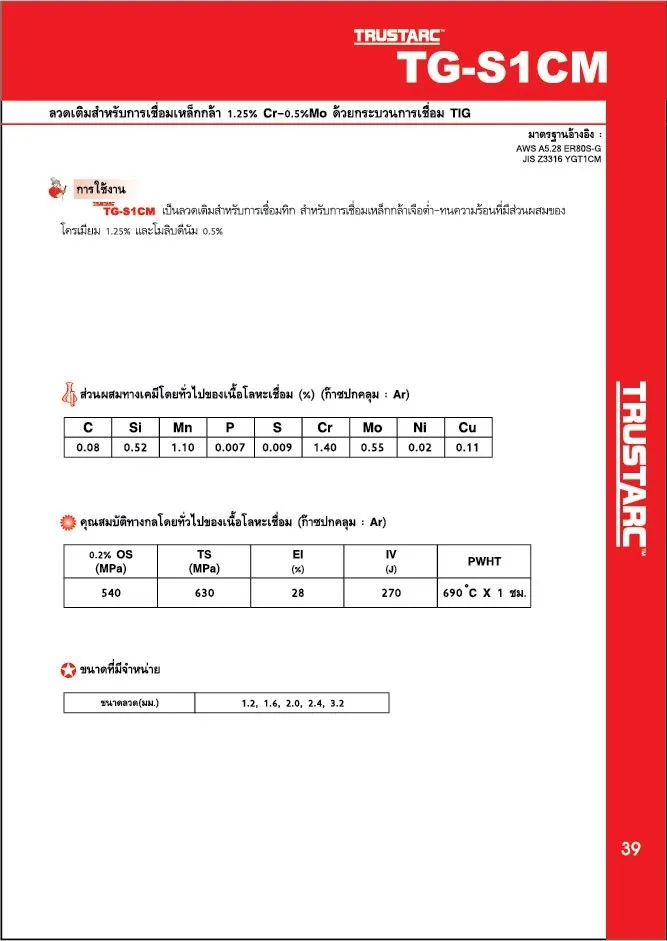
ลวดเชื่อม โกเบ TG-S1CM
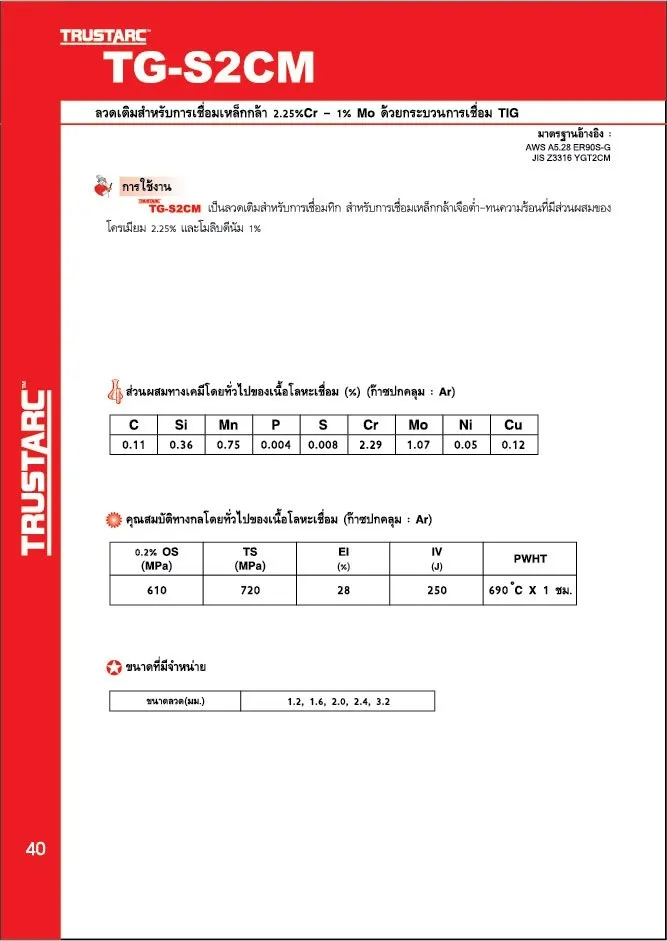
ลวดเชื่อม โกเบ TG-S2CM
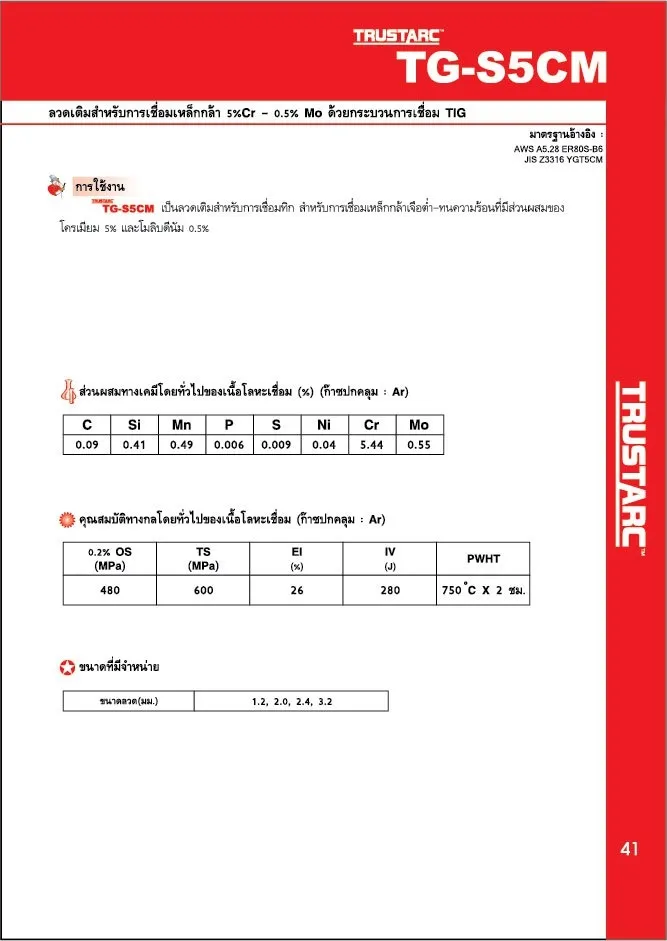
ลวดเชื่อม โกเบ TG-S5CM
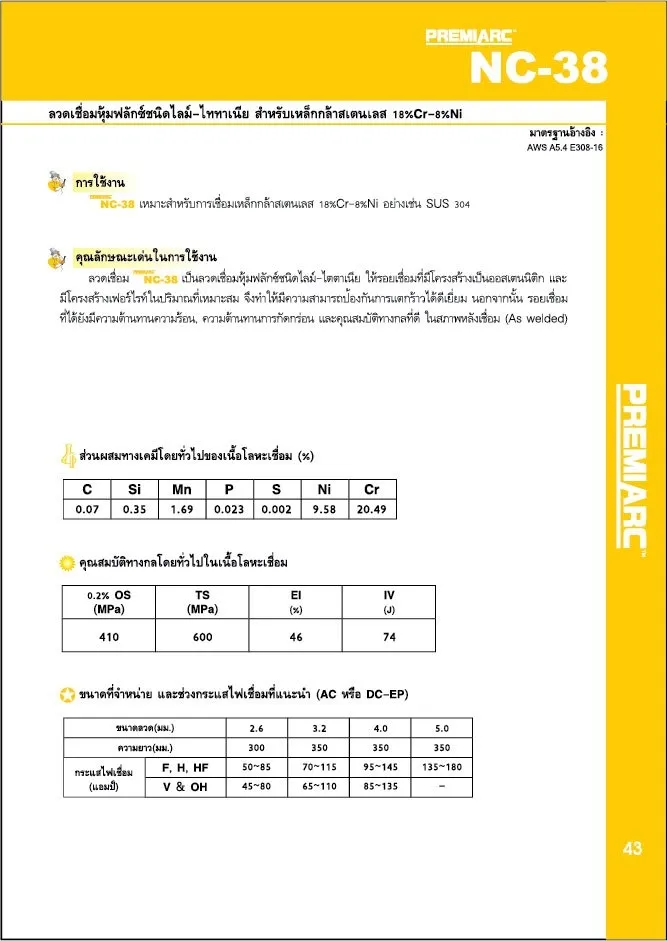
ลวดเชื่อม โกเบ NC-38
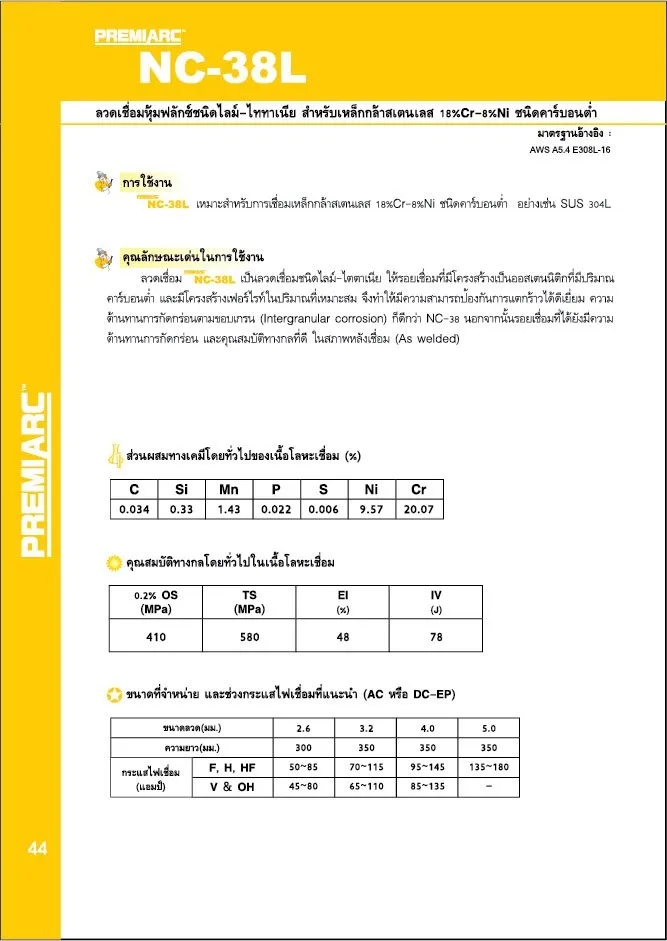
ลวดเชื่อม โกเบ NC-38L
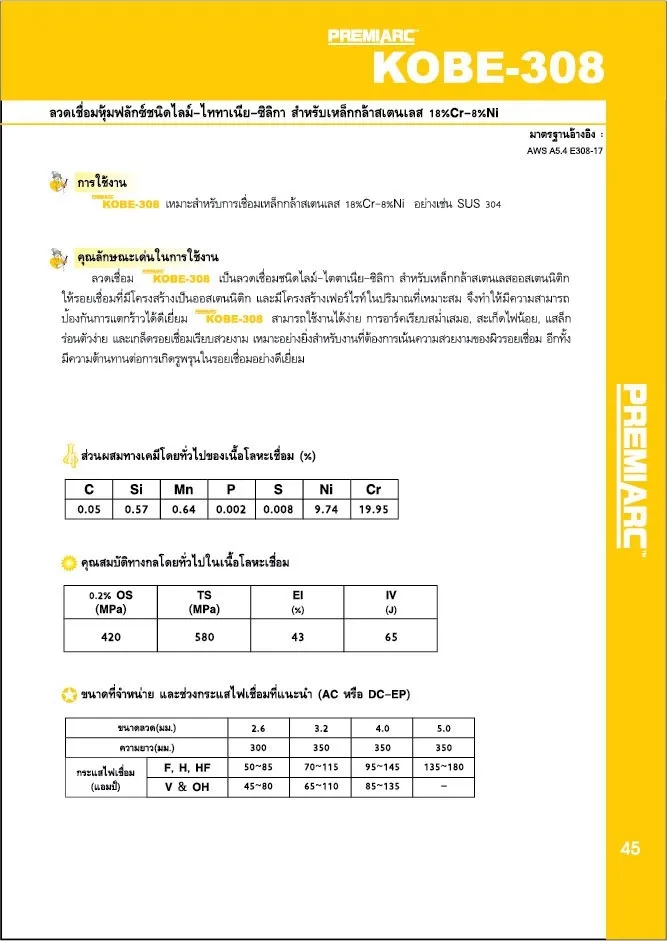
ลวดเชื่อม โกเบ KOBE-308
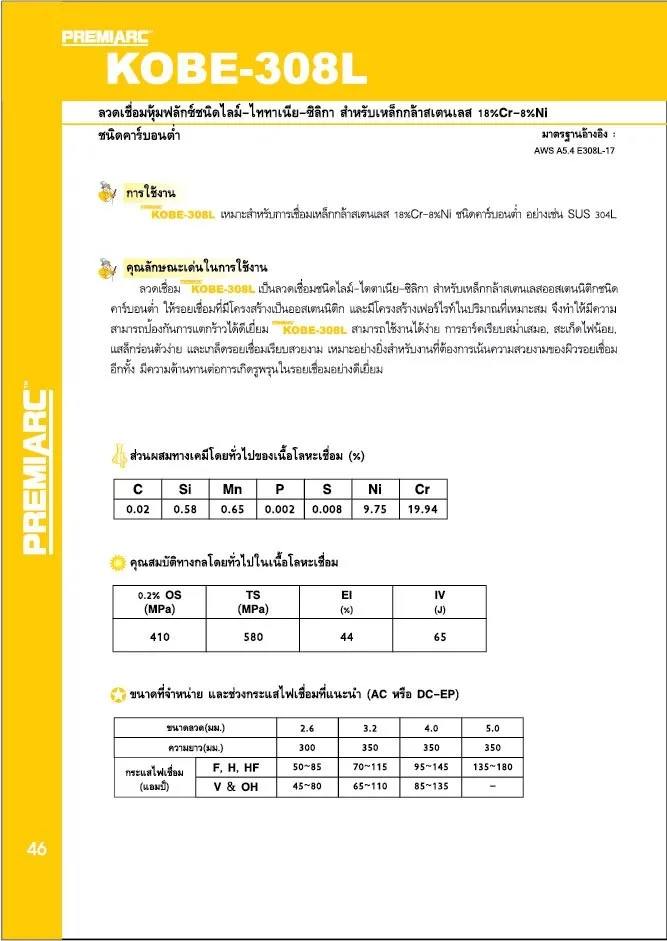
ลวดเชื่อม โกเบ KOBE-308L
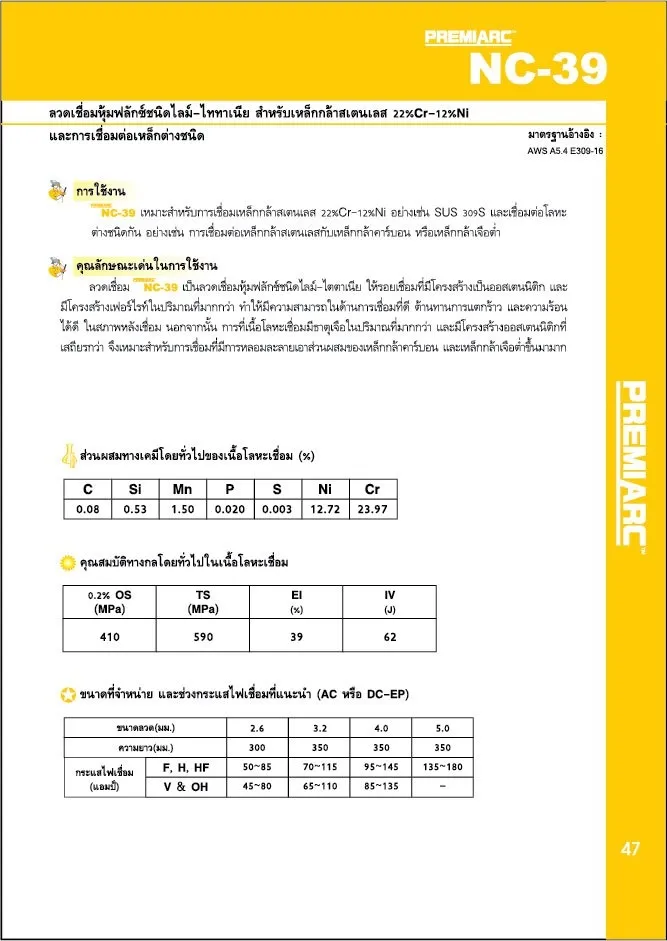
ลวดเชื่อม โกเบ NC-39
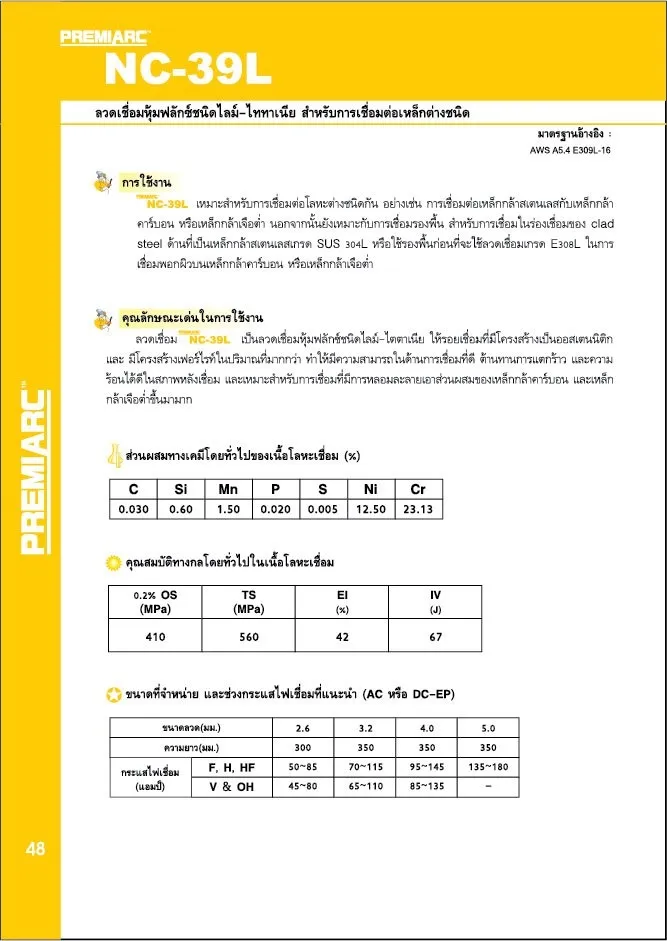
ลวดเชื่อม โกเบ NC-39L
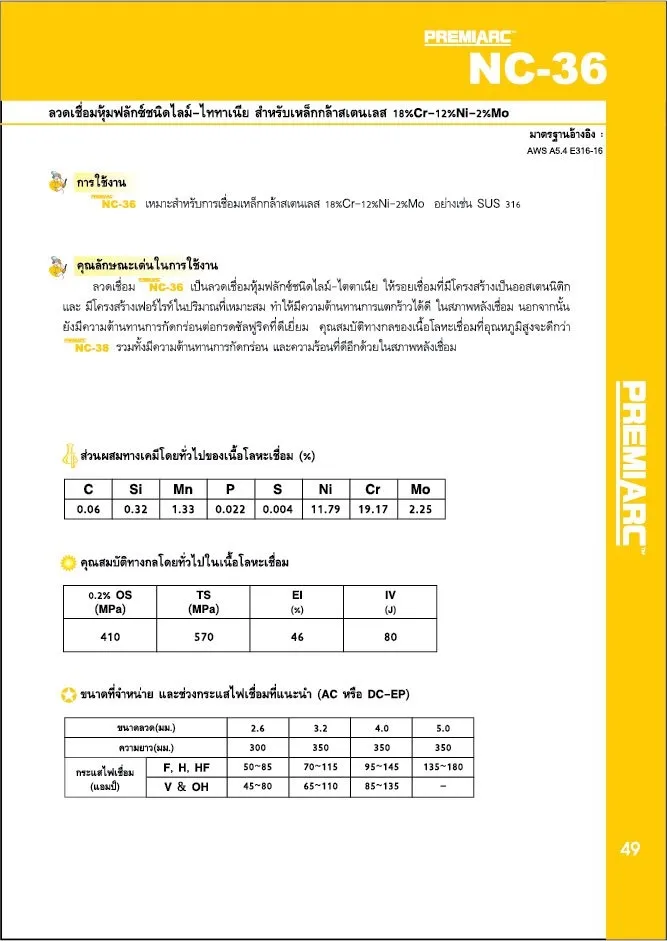
ลวดเชื่อม โกเบ NC-36
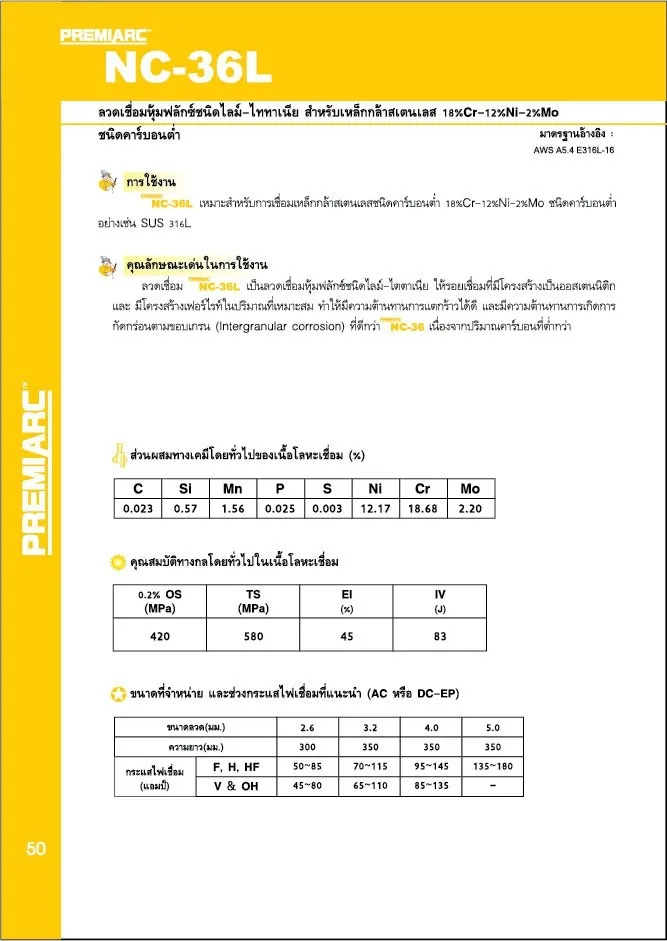
ลวดเชื่อม โกเบ NC-36L
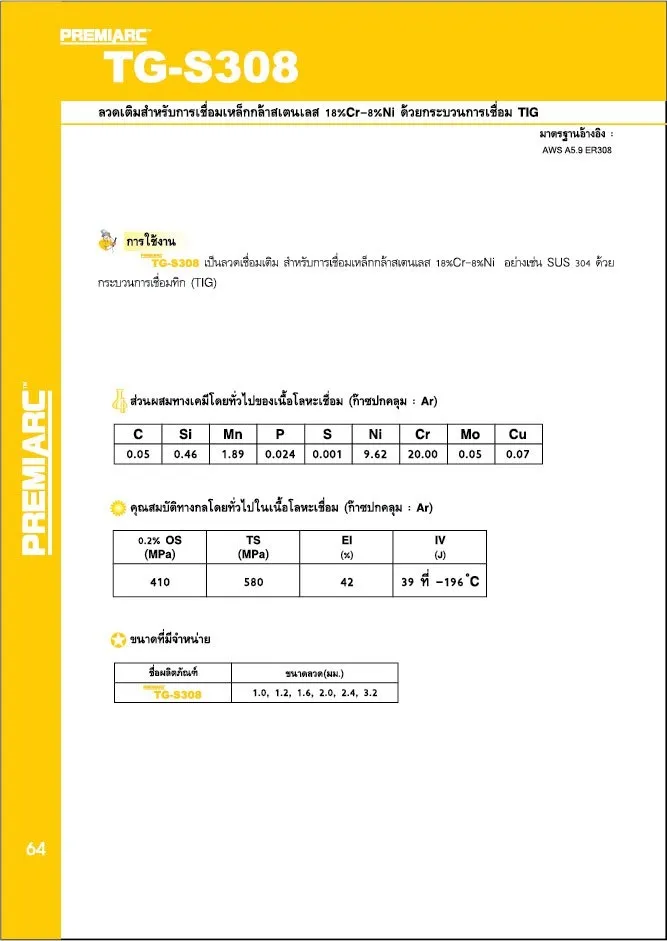
ลวดเชื่อม โกเบ TG-S308
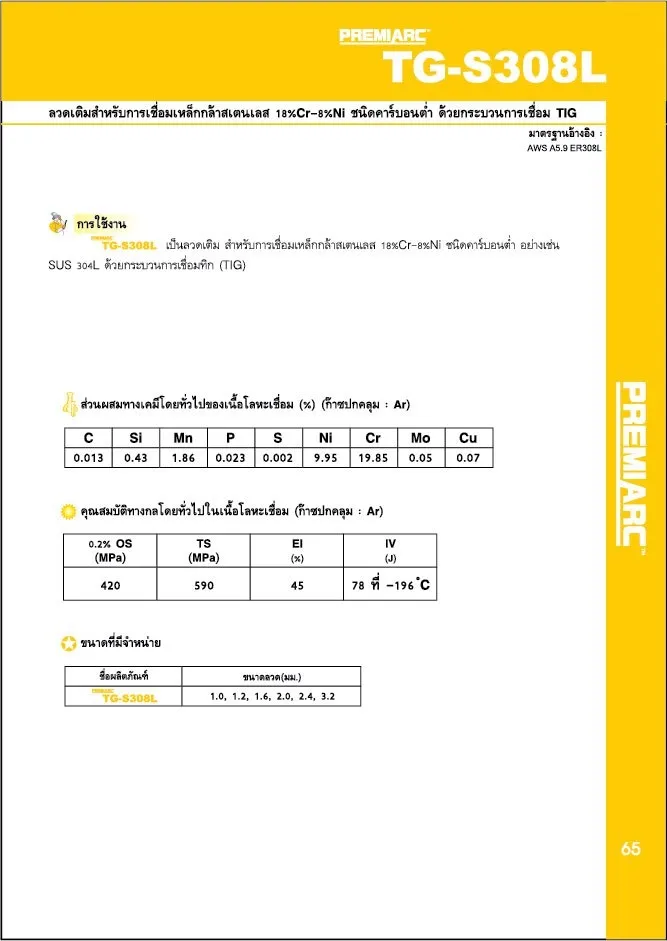
ลวดเชื่อม โกเบ TG-S308L
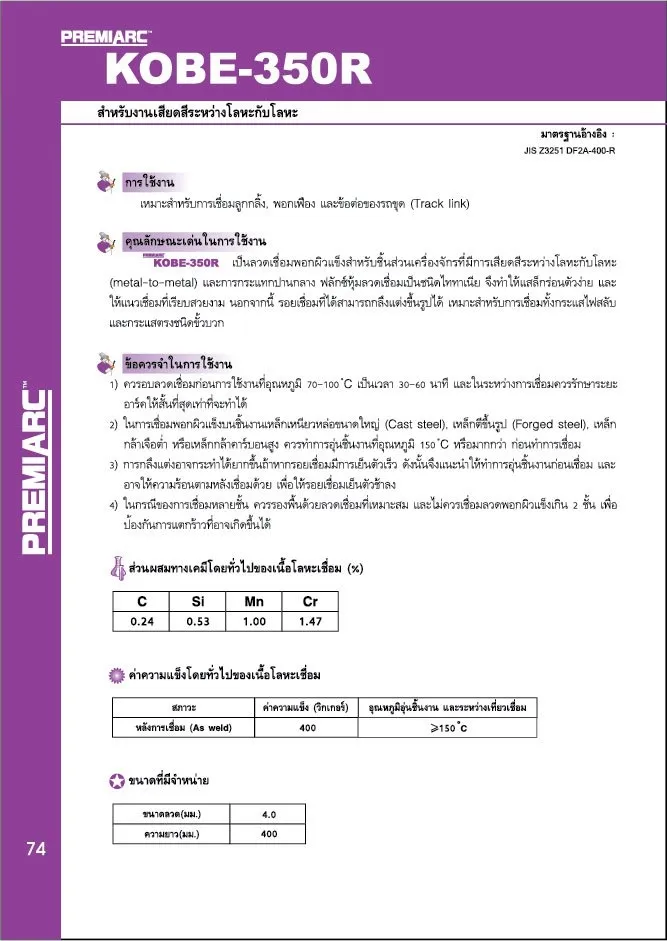
ลวดเชื่อม KOBE-350R
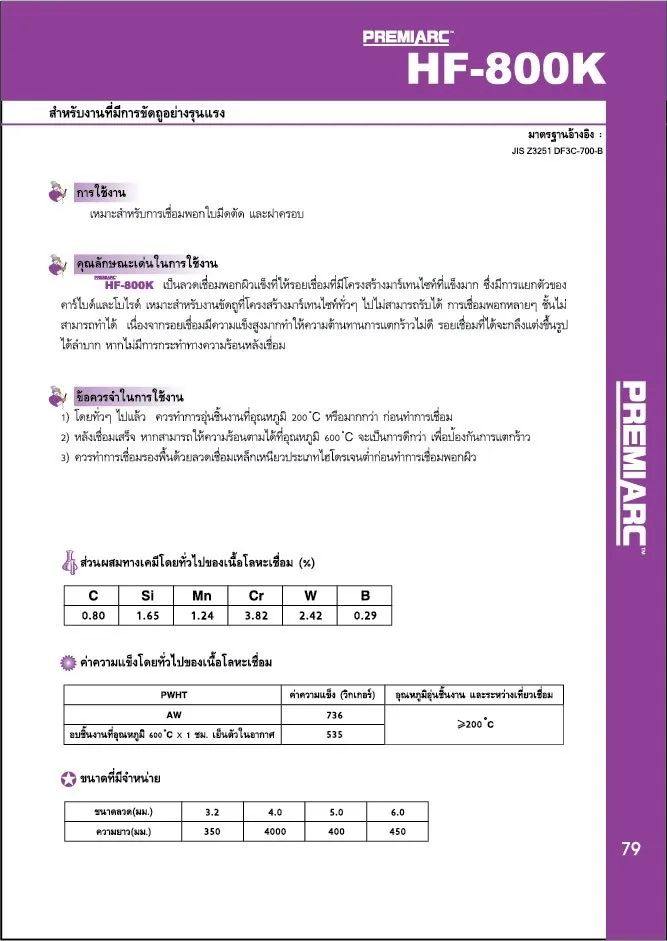
ลวดเชื่อม โกเบ HF-800K
| ปัญหา | สาเหตุมาจาก | การแก้ไข |
| 1.ลวดทังสเตนสิ้นเปลืองเร็ว | 1.1 กระแสเชื่อมสูงกว่าขนาดของลวดทังสเตน 1.2 ปริมาณแก๊สปกคลุมไม่เพียงพอ | 1.1.1 ใช้ลวดทังสเตนที่โตพอเหมาะกับกระแสเชื่อม 1.2.1 เพิ่มปริมานการไหลของแก๊สปกคลุมมากขึ้น 1.2.2 ทำความสะอาดลูกถ้วยเซรามิค(Nozzle) 1.2.3 ตั้งระยะห่างหัวเชื่อม (ปลอกเเซรามิคอากอร์) ให้ใกล้ กับชิ้นงานมากขึ้น |
1.3 หัวเชื่อมมีความร้อนสูง (กรณีใช้กระแส เชื่อมสูงเกินกว่า 200 Amp.) ทำให้ Collet ไม่สามารถยึดลวดทังสเตนได้ 1.4 ลวดทังสเตนสกปรก 1.5 ลวดทังสเตนเกิดอ๊อกซิเดชันขณะเย็นตัว | 1.3.1 ควรใช้เชื่อมที่ระบายความร้อนด้วยน้ำ 1.3.2 เปลี่ยน Collet ใหม่ 1.4.1 กำจัดส่วนที่สกปรกออก 1.5.1 เพิ่มเวลาการไหลของแก๊สปกคลุม หลังจากการหยุดเชื่อม นานมากขึ้น | |
| 2.การอาร์คไม่คงที่ | 2.1 งานเชื่อมสกปรก | 2.1.1 ทำความสะอาดด้วยเคมี แปรงลวด กระดาษทรายและ ความร้อน |
2.2 ลวดทังสเตนสกปรก 2.3 ลวดทังสเตนใหญ่เกินกว่ากระแสเชื่อมที ใช้ 2.4 ระยะอาร์ห่างเกินไป 2.5 รอยต่อแคบเกินไป ทำให้ปลายลวด | 2.2.1 กำจัดส่วนที่สกปรกออก 2.3.1 ใช้ลวดทังสเตนชนิดผิวเรียบเจียระไนยและมีขนาดที่เหมาะ สมกับกระแสเชื่อม 2.4.1 จัดระยะอาร์คให้ใกล้ชิดชิ้นงานมากขึ้น | |
| 3.รูพรุน | 3.1 แนวเชื่อมมีส่วนผสมไฮโดรเจน ไนโตรเจน อากาศและน้ำปะปน | 3.1.1 ให้ไล่อากาศและความชื้นออกจากแนวเชื่อมด้วยความร้อน 3.1.2 ให้ไล่อากาศและความชื้นออกจากในสายแก๊สปกคลุม ก่อนเริ่มต้นการอาร์ค |
3.2 ใช้สายแก๊สปกคลุมปะปนหรือสับเปลี่ยน กับสายปก๊สชนิดอื่นหรือสายน้ำ | 3.1.3 ควรเลือกใช้แก๊สปกคลุมที่มีความบริสุทธิ์ 99.99% 3.2.1 ควรใช้สายปกคลุมแยกประเภทเฉพาะงาน 3.2.2 งดใช้สายแก๊สปกคลุมที่เสื่อมสภาพ | |
4. ลวดทังสเตนเปรอะเปื้อน ตัวโลหะชิ้นงานเชื่อม | 4.1 การเริ่มต้นการอาร์คด้วยการใช้ลวด ทังสเตนสัมผัสกับชิ้นงาน | 4.1.1 ควรใช้เครื่องที่มีหน่วยความถี่สูง (HF) ช่วยในการเริ่มต้นอาร์ค โดยไม่ต้องสัมผัสกับชิ้นงาน 4.1.2 เริ่มต้นการอาร์คบนแผ่นทองแดง |
| 4.2 ลวดทังสเตนหลอมละลาย | 4.2.1 ปรับกระแสเชื่อมต่ำลง 4.2.2 ใช้ลวดทังสเตนขนาดใหญ่ 4.2.3 เปลี่ยนสายเชื่อมติ๊กให้อยู่ในขั้วลบ |
1. ได้รับผลกระทบจากความร้อน (Heat Affec Zone) แคบทำให้อัตราเร็วใช้ในการเชื่อมได้สูงขึ้นการบิดตัวของรอยต่อมีน้อยลงและเชื่อมได้
รวดเร็วขึ้น
2. ในขณะทำการเชื่อมจะไม่มีเม็ดโลหะ ประกายไฟกระเด็นและควันเกิดขึ้น ไม่มีขี้โลหะ ไม่มีรูพรุนและรอยเชื่อมจะเรียบ จึงไม่ต้องทำความสะอาจ
งานหลังจากเชื่อมแล้ว ทำให้ลดต้นทุนการผลิตลง
3. การเติมลวดเชื่อมลงไปในรอยเชื่อมโดยเติมด้วยมือตามที่เห็นว่าจำเป็น สำหรับการเชื่อม ความหนาปานกลาง อาจจะไม่ต้องใช้ลวดเติมลงไป
4. เชื่อมโลหะได้หลายชนิด ได้แก่ เหล็กกล้าคาร์บอนธรรดา (Pain Carbon Steel) เหล็กกล้าผสมต่ำ เหล็กหล่อ (Cast Lron) อลูมิเนียมและ
โหละผสม แมกนีเซียม ทิทาเนียม เหล็กกล้า ไร้สนิม ทองเหลือง บรอน์และเงิน นอกจากนั้นยังใช้เชื่อมโลหะ 2 ชนิด เข้าด้วยกันได้ตัวอย่างเช่น
เชื่อมโหละที่มีผิวแข็งหรือผ่านการเคลือบผิวเข้ากับเหล็กกล้าได้
5.สามารถเชื่อมโลหะหนา 3-4 มิลลิเมตร
กระแสเชื่อมแบบ DCSP เป็นที่นิยมใช้ในการเชื่อม TIG มาก ซึ่งให้ผลดีแกการเชื่อมโลหะทั่วไปและโลหะผสม ยกเว้นอลูมิเนียมและแมกนิเซียม
การเชื่อมแบบ DCSP นั้นลวดเชื่อมจะต่อเข้ากับขั้วลบ ชิ้นงานจะต่อเข้ากับขั้วบวก ดั้งนั้นอีเลคตรอนจะไหลจากลวดเชื่อมสู่ชิ้นงาน ความร้อนเกิด
ขึ้นกับชิ้นงานมากกว่าความร้อนที่เกิดขึ้นกับลวดเชื่อมทำให้ลวดเชื่อมสามารถใช้กับกระแสเชื่อมได้สูง และลดการกร่อนของเปลวอาร์คซึ่งเป็นการ
เพิ่มอายุการใช้งานของลวด อีกทั้งจะให้แนวเชื่อมที่แคบและซึมลึกสูง จึ่งไม่เหมาะกบงานเชื่อมโลหะบาง
กระแสตรงต่อกลับขั้ว ( Direct Curret Reverse Polarity ) หรือเรียกว่า "DCRP"
การเชื่อมแบบ DCRP นั้นลวดเชื่อมต่อเข้าขั้วบวกของเครื่องเชื่อม ส่วนชิ้นงานต่อเข้าที่ขั้วลบทำให้อีเลคตรอนไหลจากงานไปยังลวดเชื่อม
ความร้อนจาการอาร์คส่วนใหญ่จะอยู่ที่ลวดเชื่อมและความร้อนส่วนน้อยที่จะยู่ในชิ้นงาน
เมื่อเชื่อม TIG ด้วยกระแสเชื่อม DCRP แนวเชื่อมจะกว้างและซึมลึกน้อยและต้องใช้ความชำนาญมากกว่าและใช้ลวดเชื่อมขนาดใหญ่กว่าเมื่อ
เชื่อมกระแสไฟ DCSP โดยใช้กระแสเชื่อมเท่ากัน ข้อดีของการเชื่อมด้วยกระแส DCRP คือสามารถกำจัดอ๊อกไซด์จากผิวงานเชื่อมได้ดีเลิส
1. ทังสเตนบริสุทธิ์ ( Pure Tungesten )
ใช้กับกระแสไฟสลับ AC สำหรับการเชื่อมอลูมินียมแลมกนิเซียมด้วย ให้ตกแต่งปลายลวดกลมการอาร์คที่ได้จากลวดชนิดนี้จะสม่ำเสมอ จุดเด่น
ของลวดเชื่อมนี้คือไม่ค่อยสกปรกขณะใช้งานมีโค๊ตสีเขียว
2. ทอริเอทเต็ดทังสเตน ( Thoriated Tungsten )
เป็นลวดทังสเตนที่ผสมทอเรีย ( Thoiria ) ใช้กระแสไฟฟ้าตรง DC ให้ตกแต่งปลายลวดให้เรียวแหลมลวดทังสเตนชนิดทอริเอทเต็ท ชนิด 2% มี
โค๊ตสีแดง ส่วนชนิด 1% จะมีโค๊ตสีเหลือง
3. ลวด EWTH-3
เป็นลวดเชื่อมทังสเตนผสมอีกชนิดหนึ่ง ที่ได้รวมเอาข้อดีของลวดทังสเตนบริสุทธิ์กับลวดทังสเตนทอริเอนเต๊ดเอาไว้ด้วยกัน คุณสมบัติที่ดีสามารถ
รักษารูปทรงของปลายลวดเชื่อมให้มน สามารถนำไปเชื่อมด้วยไฟตรง ( DC) ได้ดีด้วยแต่ไม่แนะนำให้แต่ปลายเรียวแหลม โค๊ดเป็นสีน้ำเงิน
4. เซอร์โคเนียมทังสเตน ( Zirconium Tungsten )
เป็นลวดทังสเตนที่มีส่วนผสมเซอร์โคเนียม 0.15-0.40% ซึ่งเหมาะแก่การเชื่อมด้วยไฟฟ้ากระแสสลับ เพราะว่าลวดทังสเตนชนิดนี้มีคามต้านทาน
ต่อการเกิดสิ่งสกปรก ( Contamination ) สูง ทั้งยังให้การเริ่มต้นการอาร์ที่ดีด้วย ให้แต่งปลายของลวดเชื่อมให้กลม และเหมาะกับงานที่ต้องการ
คุณภาพสูง โค๊ตของสีลวดทังสเตนชนิดเซอร์โคเนทเป็นสีน้ำตาล

ผิวของลวดเชื่อมต้องปราศจากสิ่งสกปรก ไม่มีตะเข็บรอยขีดข่วน รอยแตก โพรงหดตัวและสารมลทินฝังในสำหรับลวดเชื่อมที่มีจุดบกพร่อง
ดังกล่าวนี้ไม่ควรนี้นำมาใช้งาน เพราะจะทำให้แนวเชื่อมมีคุณภาพไม่ดีพอ การเกิดคามไม่สมบูรณ์ขึ้นภายในโครงสร้างลวดเชื่อม ทำให้ลดความ
หน่าแน่นของกระแสลงไป ถ้าผิวลวดเชื่อมไม่สม่ำเสมอจะเป็นเหตุให้เปลวอาร์คย้อนกลับมาที่ปลายลวดและควบคุมอาร์คยาก
ผิวของลวดเชื่อมแบ่งเป็น 2 ลักษณะคือ
1. เจียระไน ( Ground Finish )
ลวดเชื่อมชนิดผิวเจียระไน เป็นลวดทังสเตนที่มีผิวเรียบเป็นมัน โดยการเจียระไนให้ได้มาตรฐาน มีราคาสูงกว่าลวดทังสเตนชนิดผิวล้างด้วยน้ำยา
เคมีซึ่งลวดชนิดนี้จะให้ผลดีหลายประการคือ อาร์คได้คงที่สมาเสมอความเรียบของผิวลวดจะช่วยหน้าสัมผัสระหว่างลวดเชื่อมกับ Collet มีมาก
ทำให้กระแสเชื่อมไหลผ่านได้สะดวกกว่าลวดเชื่อมชนิดผิวล้างด้วยน้ำยาเคมี
2. ผิวล้างด้วยน้ำยาเคมี ( Chemically Cleaned Finish )
ส่วนประกอบของเชื่อม TIG
1. ฝาครอบ( Cap ) เป็นส่วนปลายสุดของหัวเชื่อม มีหน้าที่ป้องกันไม่ให้แก๊สไหลออกและยังเป็นตัวป้อนกันไม่ให้อากาศไหลเข้าไปปนกับแก๊สภาย
ในหัวเชื่อม Cap มีหลายขนาด กำหนดตามความยาวของลวดทังสเตน เช่น ขนาด 2 นิ้ว 3 นิ้ว และ 7 นิ้ว เป็นต้น
2. ตัวทอร์ช ( Torch Body ) เป็นส่วนลำตัวของหัวเชื่อม ภายในทำด้วยทองแดงพร้อมทั้งเป็นทางเดินของแก๊สปกคลุมกระแสเชื่อม น้ำระบายความ
ร้อน ( สำหรับรุ่นที่ระบายความร้อนด้วยน้ำ ) ซึ่งหุ้มด้วยวัสดุที่เป็นฉนวนกันความร้อนและกระแสไฟอย่างดี
3. วงแหวนยาง ( Q'Ring ) เป็นวงแหวนยางที่ประกอบอยู่ที่โคนเกลียวของ cap สำหรับป้องกันการร่ัวของแก๊ส
4. Collet หรือ Electrode Collet เป็นตัวจับลวดเชื่อม ซึ่งกำหนดขนาดตามขนาดเส้นผ่านศูนย์กลางของลวดทังสเตน โดยทั่วไป